

PET フィルムとポリエステル フィルムは産業用および商業用のパフォーマンスを実現するためにどのように設計されているのか
 2026.07.23
 業界のニュース
現代の製造における PET フィルムの役割を理解する
パッケージング、エレクトロニクス、工業用絶縁分野のメーカーが信頼しているのは、 ペットフィルム なぜなら、機械的強度、透明度、耐薬品性の信頼できるバランスが得られるからです。多くの汎用プラスチックとは異なり、この材料は広い温度範囲にわたって寸法安定性を維持するため、フレキシブル回路基板や食品グレードのラミネートなどのさまざまな用途に使用されています。
その核心では、 ポリエステルフィルム ポリマーシートを二方向に同時に延伸する二軸延伸プロセスを通じて製造されます。このステップにより分子鎖が再調整され、多くの場合 200 MPa を超える引張強度値と、高速加工操作中の引き裂きに耐える伸び特性を備えたフィルムが生成されます。
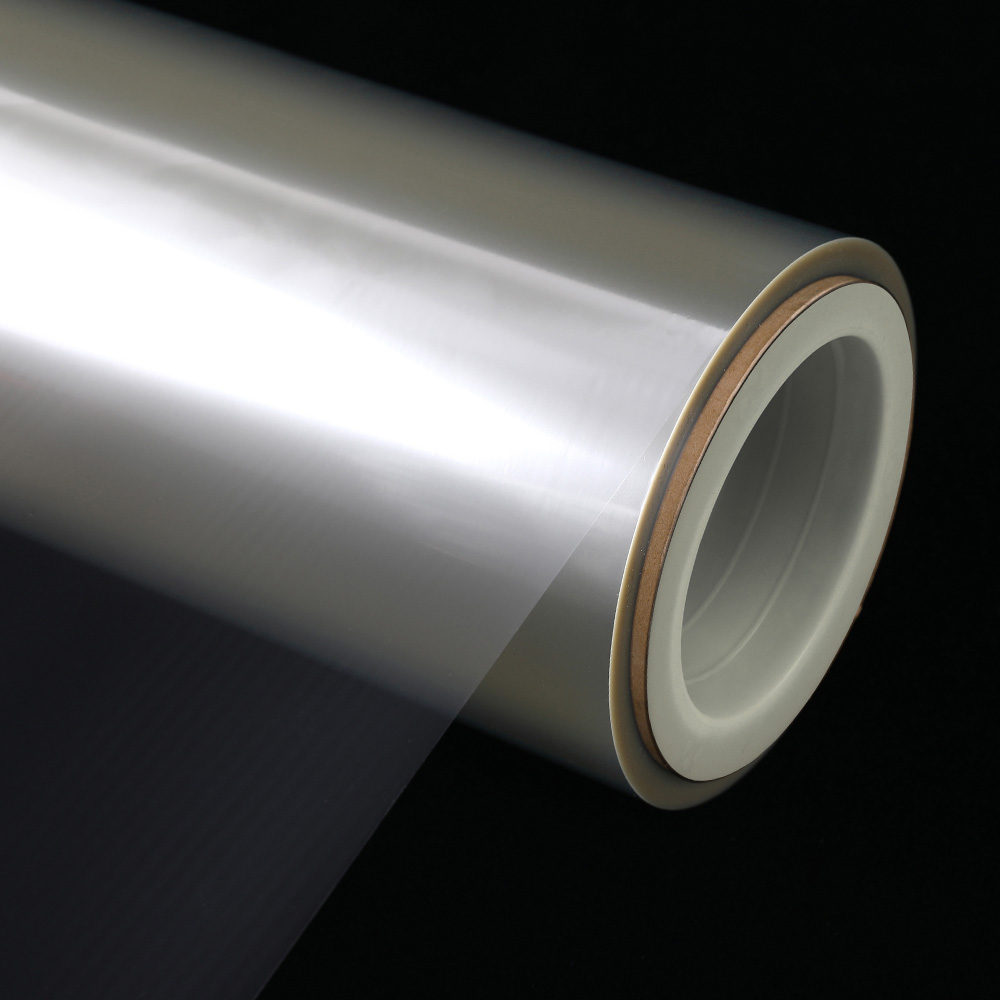
この素材がポリプロピレンやポリエチレンフィルムなどの代替品と異なる点は、光学的透明性とバリア性能の組み合わせです。標準的な 12 ミクロンのポリエステル基材は、酸素と湿気の透過に対する十分な耐性を維持しながら 3% 未満のヘイズ値を達成できるため、リジッド包装形式とフレキシブル包装形式の間の実用的な中間点となります。
選択を促進する核となる材料特性
エンジニアやパッケージングデザイナーは通常、プロジェクト用のポリエステル基材を指定する前に、いくつかの測定可能な特性を評価します。以下の表は、技術データシートで最も一般的に参照されるプロパティと、それらが実際のパフォーマンスにどのように変換されるかをまとめたものです。
| プロパティ | 代表的な範囲 | 実際の効果 |
|---|---|---|
| 引張強さ | 180~250MPa | 高速印刷やラミネート時の伸びや破損に強い |
| 熱安定性 | 150℃まで安定 | レトルトパウチやヒートシール構造に最適 |
| 光学的な透明度 | ヘイズは 3% 未満 | ウィンドウパッケージやラベルオーバーレイに最適 |
| 絶縁耐力 | 高い絶縁抵抗 | コンデンサーやケーブルのラッピング用途に使用 |
| 耐薬品性 | 油や希酸に対する耐性 | 工業用包装層や食品接触層で優れた性能を発揮 |
実用的なメモ: 通常、ミクロン単位で測定されるフィルムの厚さは、バリア性能およびコストと直接的な関係があります。ゲージが薄いと材料の使用量が減りますが、酸素に敏感な製品のバリアターゲットを維持するために追加のコーティングが必要になる場合があります。
金属化ポリエステルフィルムがバリア性能を向上させる理由
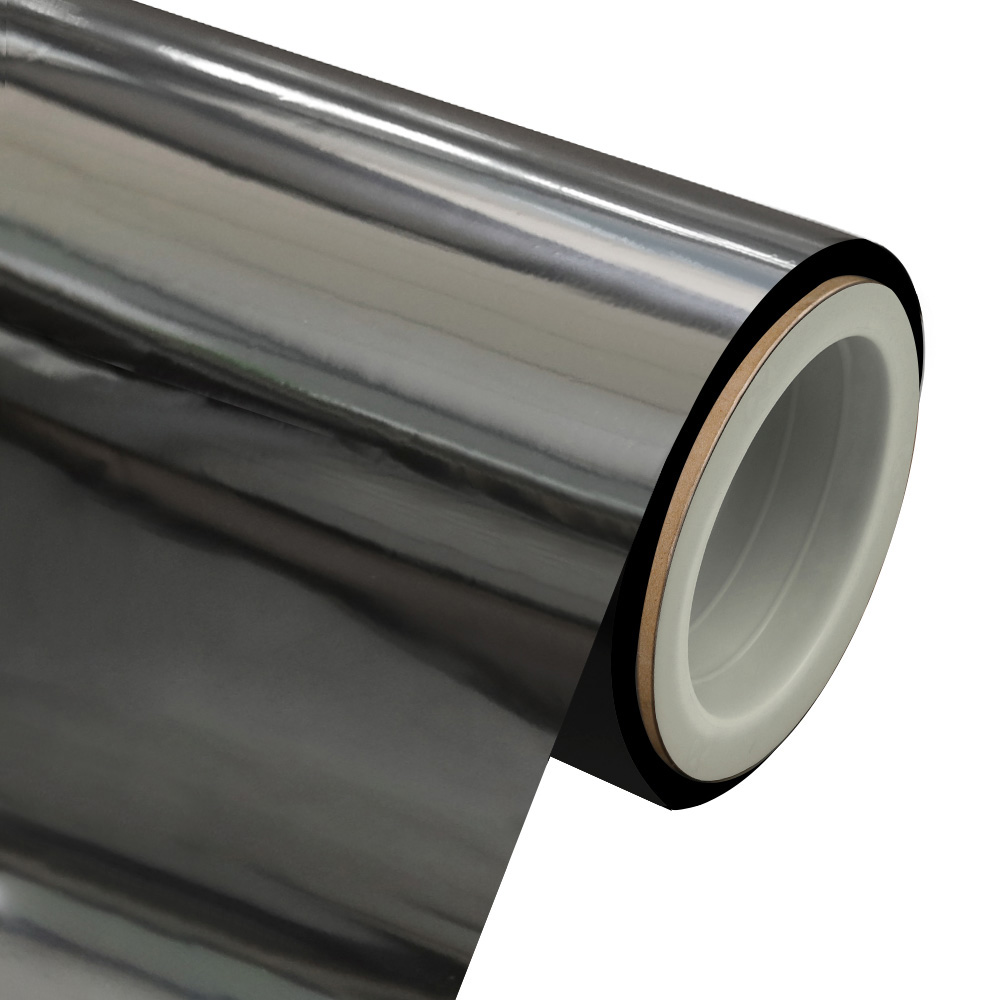
プロジェクトでホイルラミネートの重量を使わずに光とガスのバリア特性を強化する必要がある場合、コンバーターは多くの場合、 金属蒸着ポリエステルフィルム 。この変形例は、真空下でポリエステル基板上にアルミニウムの薄層を蒸着することによって製造され、通常、金属層の厚さはわずか数百オングストロームに達します。

得られた構造により、コーティングされていないフィルムと比較して酸素透過率が 90 パーセント以上低下する可能性があると同時に、スナックの包装、コーヒー パウチ、および医薬品ブリスターの裏地の棚での見栄えを向上させる反射面も提供されます。金属層は分子スケールで塗布されるため、フィルムは柔軟性を保ち、標準的な加工装置を使用して印刷、スリット、ラミネート加工を行うことができます。
一般的なメタライゼーション アプリケーション
- 湿気や酸素に敏感な食品向けの柔軟な包装
- 建物および HVAC システムの断熱裏地
- 装飾および反射ラベルストック
- 電子部品パッケージングの静電気シールド層
多層フィルムの積層構造がどのように構築されるか
産業用コンバータでは、単一のフィルム層を単独で使用することはほとんどありません。代わりに、ポリエステルの強度とポリエチレンのシール特性または金属化層のバリア特性を組み合わせた積層構造を構築します。下の図は、軟質食品包装に使用される典型的な 3 層ラミネートを示しています。
この構造の各層は、異なる目的を果たします。外側のポリエステル層は磨耗に強く、グラフィックが印刷されており、中間の金属化層は光とガスの透過を遮断し、内側のポリエチレン層は信頼性の高いヒートシールを提供します。接着剤ラミネートまたは押出コーティングは、金属化層のバリア特性を損なうことなくこれらの層を結合するために使用されます。
さまざまな産業ニーズに合わせたフィルムの種類の比較
適切な基板の選択は、アプリケーションの特定の要求によって異なります。以下の比較は、一般的な工業基準に照らして評価した場合に、ポリエステル フィルムの各バリエーションが互いにどのように異なるかを強調しています。
| フィルムの種類 | バリアレベル | 一般的な厚さ | 最適な用途 |
|---|---|---|---|
| 透明ポリエステルフィルム | 中等度 | 12~50ミクロン | ウィンドウパッケージ、ラベルオーバーレイ |
| 金属化ポリエステルフィルム | 高 | 12~23ミクロン | スナックポーチ、断熱裏地 |
| コーティングされたポリエステルフィルム | 高 to Very High | 15~30ミクロン | レトルト包装、医薬品ブリスター蓋 |
| ヒートシール可能なポリエステルフィルム | 中等度 | 19~36ミクロン | リッドストック、シールスルー用途 |
包装を超えた産業用途
ポリエステルフィルムは包装が議論の中心を占める傾向にありますが、その産業用途は食品や消費財分野をはるかに超えています。次のリストは、この材料が機能的で、多くの場合目に見えない役割を果たしている分野の概要を示しています。
- 電気絶縁: 高い絶縁耐力と熱安定性により、コンデンサ、モーター巻線絶縁、ケーブルラップの誘電体層として使用されます。
- ソーラーパネルバックシート: 多層ポリエステル構造は、太陽電池を湿気の侵入から保護しながら、数十年にわたる屋外暴露でも柔軟性を維持します。
- プリント回路基板: フレキシブル回路やメンブレンスイッチでは、反ることなくはんだ付け温度に耐えられるポリエステルフィルムがベース層としてよく使用されます。
- 工業用マスキングおよび剥離ライナー: フィルムの寸法安定性により、コーティングや塗装作業中の精密マスキングに適しています。
- 磁気および光メディア基板: 歴史的および特殊な用途では、滑らかで安定したベースを必要とするコーティングのキャリア層としてポリエステルが使用され続けています。
商用パッケージの用途と設計上の考慮事項
商業用パッケージでは、コンバーターは店頭での魅力と機能的パフォーマンスのバランスをとります。ポリエステルベースの構造は、グラビアまたはフレキソ印刷法を使用して高解像度グラフィックスで印刷でき、フィルムの寸法安定性により、高速印刷でも位置合わせの正確さが維持されます。
プリント登録
印刷時の収縮が少ないため、長期間の生産工程でもマルチカラーグラフィックスの位置が維持されます。
シールの完全性
ポリエチレンの内層を備えた積層構造により、充填温度が変化しても一貫したヒートシールが実現します。
賞味期限の延長
バリア層は酸素と湿気の侵入を減らし、包装された商品の使用可能な保存期間を延長するのに役立ちます。
設計者は、フィルム ゲージと機械速度の相互作用も考慮する必要があります。フィルムが薄いほど、包装ラインでは高速に動作しますが、特に軽量の基材用に調整されていない古い装置では、巻き戻し中の伸びやシワを避けるために張力制御の調整が必要になる場合があります。
処理と変換に関する考慮事項
ポリエステルフィルムを完成した包装または工業用部品に加工するには、いくつかのプロセスステップが必要であり、それぞれに独自の技術要件があります。以下の表は、一般的な変換方法と出力品質に影響を与える操作要因をまとめたものです。
| プロセス | 重要な要素 | 誤って適用された場合の一般的な問題 |
|---|---|---|
| スリッティング | 刃の切れ味と張力のコントロール | エッジのカールや発塵 |
| 印刷 | 表面処理レベル(コロナまたはプラズマ) | インキの定着が悪い |
| ラミネート加工 | 接着剤の塗布量と硬化時間 | 応力下での剥離 |
| メタライズ | 真空チャンバーの圧力と蒸着速度 | 不均一な光学濃度 |
表面処理は印刷用途では特に重要です。未処理のポリエステルフィルムは表面エネルギーが比較的低いため、インクと接着剤の結合が制限されます。コロナまたはプラズマ処理により、表面エネルギーが一時的に上昇し、インクとコーティングに適切に濡れてフィルムに接着するための窓が与えられます。
フィルム製造の品質管理実践
一貫したフィルム品質は、生産全体にわたって適用されるプロセス制御に依存します。一般的な品質チェックポイントは次のとおりです。
- 押出および延伸中の非接触センサーを使用した厚さ測定
- 製造ロット間の光学的一貫性を確認するためのヘイズと光沢の測定
- バリアコーティングまたは金属化フィルムの酸素および水分透過率試験
- 機械的性能が仕様を満たしていることを確認するための引張試験と伸び試験
- 標準化された剥離方法を使用した印刷サンプルまたはラミネートサンプルの接着試験
運用上の洞察: 多くの加工施設では、厚さの変動をリアルタイムで通知するインライン検査システムが稼働しており、オペレーターはロール全体が許容範囲外になる前に押出パラメータを調整できます。
ポリエステルフィルム製造における持続可能性への配慮
多くの地域で包装規制が強化されるにつれ、メーカーは性能とともにリサイクル性も評価するようになっています。ポリエステルだけで作られたモノマテリアル構造は、混合材料ラミネートよりも既存の PET リサイクルの流れで簡単に処理できるため、注目を集めています。
バリア性能を犠牲にすることなくフィルムの厚さを減らすことも、開発が活発に行われている分野です。コーティング技術の進歩により、透過率目標を維持しながら一部のバリア層をより薄いレベルで適用できるようになり、製造されるパッケージング単位あたりの全体的な材料消費量が削減されます。
よくある質問
Q1: 包装に使用されるポリエステルフィルムの一般的な厚さの範囲はどれくらいですか?
包装用途では通常、12 ~ 50 ミクロンの範囲のポリエステル フィルムが使用され、蓋やラミネートには薄いゲージが選択され、独立した強度が必要な場合には厚いゲージが使用されます。
Q2: 金属化ポリエステルフィルムはフォイルラミネートとどう違うのですか?
金属化フィルムは、ポリエステルベース上に薄い真空蒸着金属層を使用しており、軽量でフォイルと同様のバリア特性と反射特性を提供し、高速変換時に優れた柔軟性を備えています。
Q3: ポリエステルフィルムは使用後リサイクルできますか?
モノマテリアルのポリエステル構造は通常、PET リサイクル ストリームを通じて処理できますが、異なる種類のポリマーを組み合わせた多層ラミネートには特殊な分離プロセスが必要になることがよくあります。
Q4: ポリエステルフィルムに印刷する前に、なぜ表面処理が必要なのですか?
未処理のフィルムは表面エネルギーが低いため、インクの付着が制限されます。コロナまたはプラズマ処理により表面エネルギーが一時的に上昇し、印刷インクとコーティングが適切に結合します。
Q5: 非包装用途でポリエステルフィルムに最も依存している業界は何ですか?
エレクトロニクス、太陽エネルギー、電気絶縁産業では、絶縁耐力、熱安定性、寸法の安定性を高めるためにポリエステル フィルムが広く使用されています。
私たちと一緒に働く準備はできていますか?
プロジェクトを開始する
- お問い合わせ
- 電話: +86-13456263964
-
電話 : +86-0573-87783633
電話 : +86-0573-87780583 - Eメール: [email protected]
- 住所: 6番目のXinhe Road、Xieqiao Town、Haining City、Zhijiang Suty、China

